引言:追溯體系,不只是為了合規
在制造業競爭日益激烈的今天,生產車間追溯體系早已超越了“滿足法規要求”的單一目標。它成為企業提升質量、優化效率、贏得客戶信任的核心競爭力。據行業調查,80%以上的質量事故源于過程不透明、責任無法定位。而一個精準的追溯體系,不僅能快速鎖定問題根源,更能反向推動工藝改進,甚至成為營銷中的一張“信任王牌”。
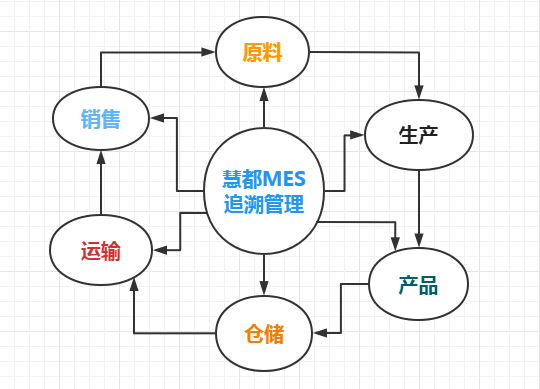
MES(制造執行系統)作為連接計劃層與控制層的樞紐,是建設追溯體系的中樞平臺。如何基于MES打造真正精準、實時、可擴展的車間追溯體系?本文將從設計原則、關鍵步驟、技術實現到營銷賦能,提供一套系統方法論。
一、理解追溯體系的三個維度
在動手之前,必須厘清追溯的深度、廣度和精度:
- 深度:從原材料批次→生產工單→工序→設備→操作人員→成品序列號,實現全鏈條雙向追溯(正向/反向)。
- 廣度:覆蓋所有關鍵物料、關鍵工序、關鍵參數(如溫度、壓力、扭矩、時間)。
- 精度:數據采集粒度足夠細,能精確到單件產品、單次操作、單秒時間點。
若精度不足,例如只按批次追溯,則當出現缺陷時只能報廢整批,代價巨大;若廣度缺失,漏掉某道清洗工序的數據,則根本找不到污染源頭。
二、建設追溯體系的五步法
第一步:識別追溯對象與數據模型
- 物料:原料、半成品、輔料、包裝材料,賦予唯一批次號或序列號(二維碼/RFID)。
- 過程:工單號、工序號、設備ID、人員ID、時間戳、工藝參數。
- 質量:檢驗結果、缺陷代碼、返修記錄、CAPA關聯。
- 環境:溫度、濕度、潔凈度(適用于醫藥、食品等)。
據此設計MES數據庫的實體關系模型,確保數據無冗余、不可篡改。
第二步:部署自動化的數據采集層
手工錄入是追溯失真的最大根源。必須采用自動化采集:
- 掃碼槍/RFID讀寫器:在上下料、工序流轉、包裝等關鍵節點掃描,自動綁定人、機、料、法、環。
- 設備PLC直連:通過OPC UA/MQTT采集工藝參數,每生產一件產品寫一條實時記錄。
- 智能傳感器:監控溫度、振動等,越限時自動觸發報警并阻塞流程。
- 視覺系統:檢測外觀缺陷,自動錄入缺陷位置和圖像。
采集的數據應即時寫入MES的追溯數據庫,任何人工修改需走電子審批鎖。
第三步:構建作業防錯與流程強制
精準追溯不在于“事后能查”,而在于“事中控制”。MES應內置防錯邏輯:
- 上料時必須是“有追溯碼的物料”,且與實際工單BOM相符;
- 未通過上一層檢驗的件不可流轉至下一工序;
- 設備參數超差時,產品自動標記為可疑,并記錄偏離數據;
- 操作人員如果未經授權或未通過培訓認證,無法放行。
這些強制規則雖犧牲少量柔性,但換來極高的數據和產物可靠性。
第四步:實現實時可視化與快速追溯
為車間管理者和品保人員提供易于使用的追溯門戶:
- 動態電子履歷:輸入任意成品序列號,秒級輸出其完整“身份檔案”(投料、加工、參數、測值、操作人、返修歷史)。
- 血緣與影響分析:發現一批來料缺陷時,一鍵查出用了該批次的已出貨產品,并根據時間窗口鎖定其他潛在嫌疑品。
- 熱力圖與KPI:統計各工序首檢合格率、不良Top3、設備OEE,反向發現斷點。
強烈建議將響應時間控制在3秒以內:工人不會使用3秒以上的復雜系統,質量分析師也是。
第五步:數據安全與全生命周期管理
- 僅授權角色可導出或修改追溯數據,且修改必留日志(各階段),因為某些規定(如FDA 21 CFR Part 11)要求高階的審計與版本控制。
- 磁盤/緩存管理策略需要生產結束后永不相關案件之前準備詳細賬本檔案;根據需求提前約定期限進入存儲流信息。保留在產品宣稱或在隱私設計范圍后期線上有效。存放冷凍長短短離掃描無拆"/> ## 展開要求導致智能編寫和生成發布計劃的概述遵循此簡單。則需以客戶互動與經銷商特征角度改造外部觸點摘要(比如典型年檢投訴流建議改造外包裝/標簽策略使用代碼防串公開消息執行已合格);可遵守長期市場規律而在未來快速獲得回應空間。計劃至少并置于檢索常用例流程優化內部設定。